
ワイヤーハーネス圧着端子(かしめ部)の断面研磨・解析|芯線の密着・空隙・つぶれ具合を確認
ワイヤーハーネスの圧着端子(かしめ部)を樹脂包埋で保持して断面出し。横断面・縦断面から圧着不良の有無をマイクロスコープで確認し、圧着率・クリンプハイトなどの寸法測定結果とあわせて報告します。
課題
ワイヤーハーネスの圧着端子は、電線の芯線を端子で塑性変形させて(かしめて)接合します。芯線と端子の密着、内部の空隙(ボイド)、芯線のつぶれ具合といった圧着の状態は、導通・保持力・発熱リスクに直結しますが、外観からは確認できません。確認するには断面を出すしかない一方、かしめ部は硬い端子材と細い芯線の束が混在するため研磨中に芯線の脱落や変形が起きやすく、かしめの中央など狙った位置で崩さずに断面を出すには、保持と研磨の作り込みが必要になります。
解決策
圧着端子のかしめ部を電線ごと樹脂包埋して保持し、芯線の脱落・変形を抑えて研磨で断面出し。横断面・縦断面の両方から圧着不良の有無をマイクロスコープで確認し、圧着率・クリンプハイトなどの寸法測定結果とあわせて報告します。
樹脂包埋でかしめ部を保持し、狙った位置で断面を出す
かしめ部は硬い端子材と細い芯線の束が混在し、研磨中に芯線の脱落・ダレ・変形が起きやすい部位です。電線ごと樹脂包埋して芯線の束を保持した状態を作り、かしめの中央など狙った位置まで研磨で追い込みます。バレル内部の素線間の隙間に樹脂が入り切らずに空隙が残ると、研磨で出た削りクズが空隙に入り込み、刺さり・キズの原因になります。脱泡時間を調整して樹脂を内部の隙間まで行き渡らせ、それでも空隙が残った場合は再樹脂埋め、または削りクズを取り除きながら研磨を進めることで刺さりを抑えます。
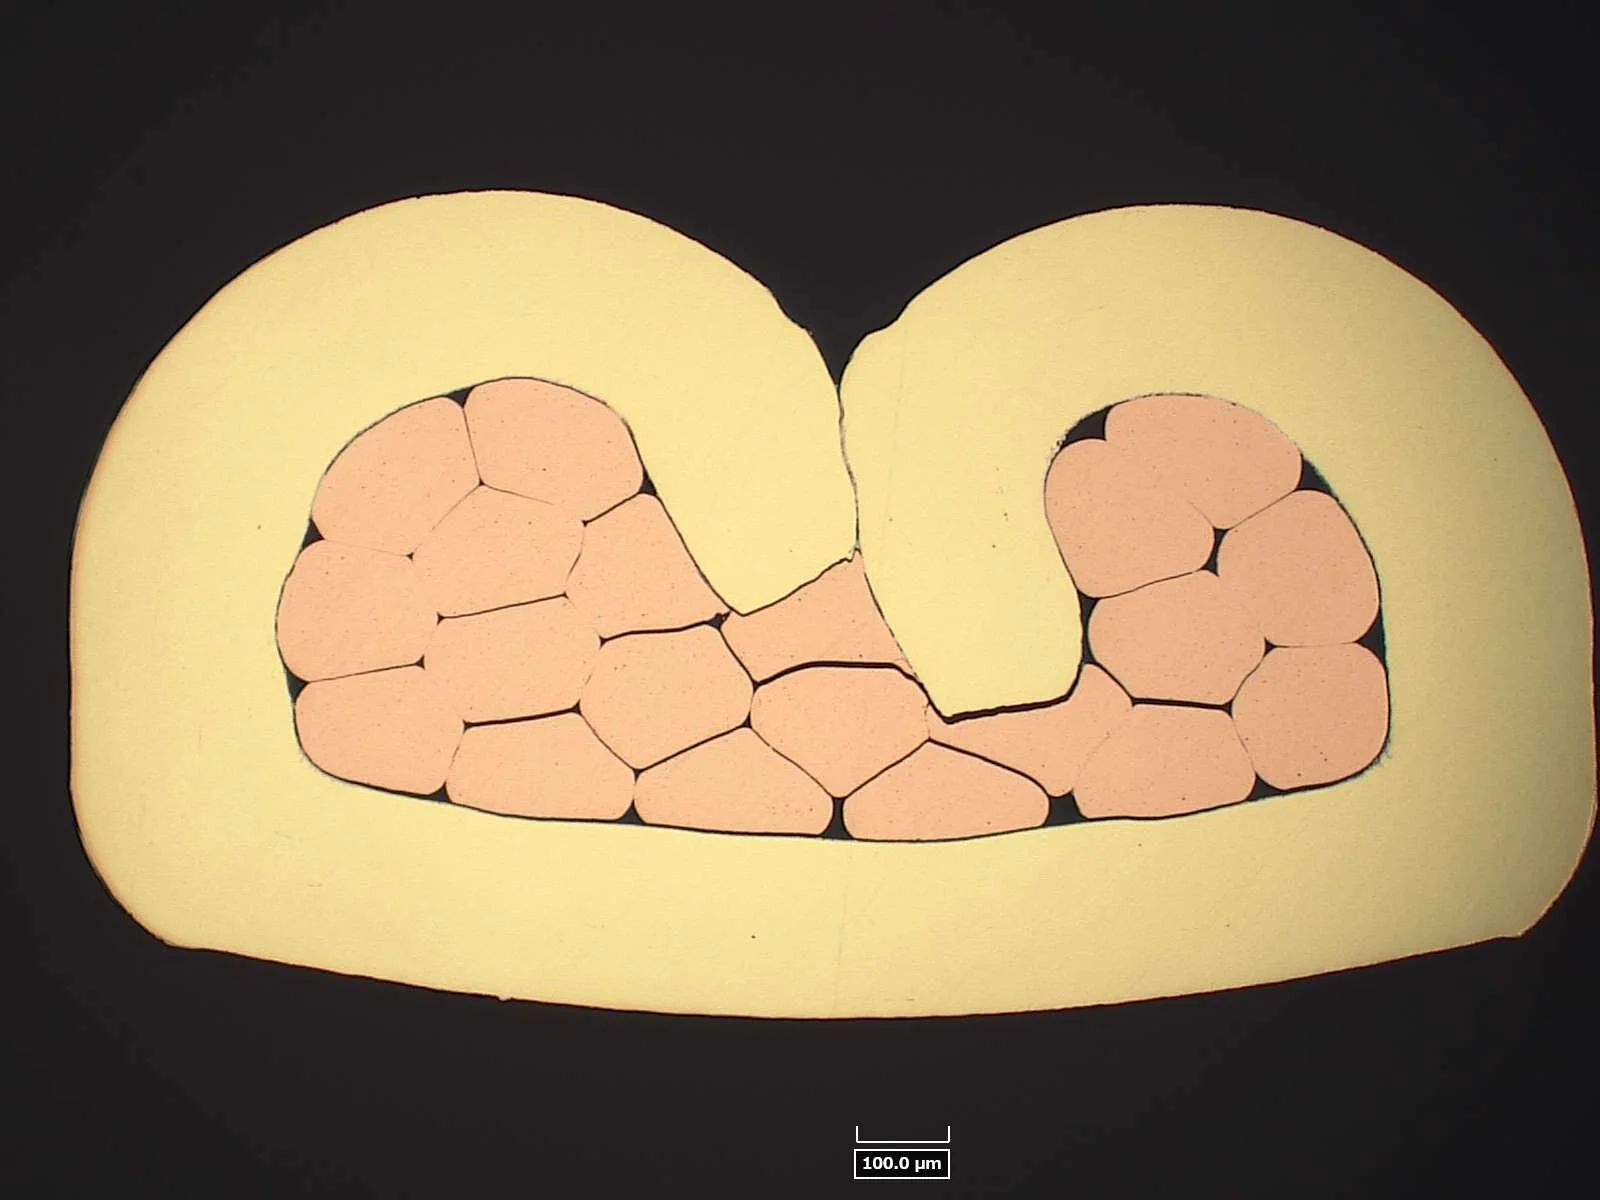
横断面から圧着不足・シーム部開きなどの不良の有無を確認
電線の軸に直交する横断面では、圧着不良の代表的な項目をマイクロスコープで確認します。 ・圧着不足(素線が圧着されず元の形状を保持し、隙間ができている) ・シーム部開き(バレル上下の合わせ目に開きがある) ・バレル重なり(片方のバレルがもう片方に乗り上げている) ・バレル底突き(バレルが端子底面に到達している) ・素線偏り(素線がバレルの片方に寄り、隙間がある) ・巻き込み不足(巻き込み圧縮不足、または熱膨張で外側が開いている) ・背バリ不良(バリが端子圧着部の底面より飛び出している) ・端子亀裂(端子の割れ・破損) 下は横断面の例で、素線間に隙間が残り、圧着が浅い(圧着不足寄りの)状態が確認できます。
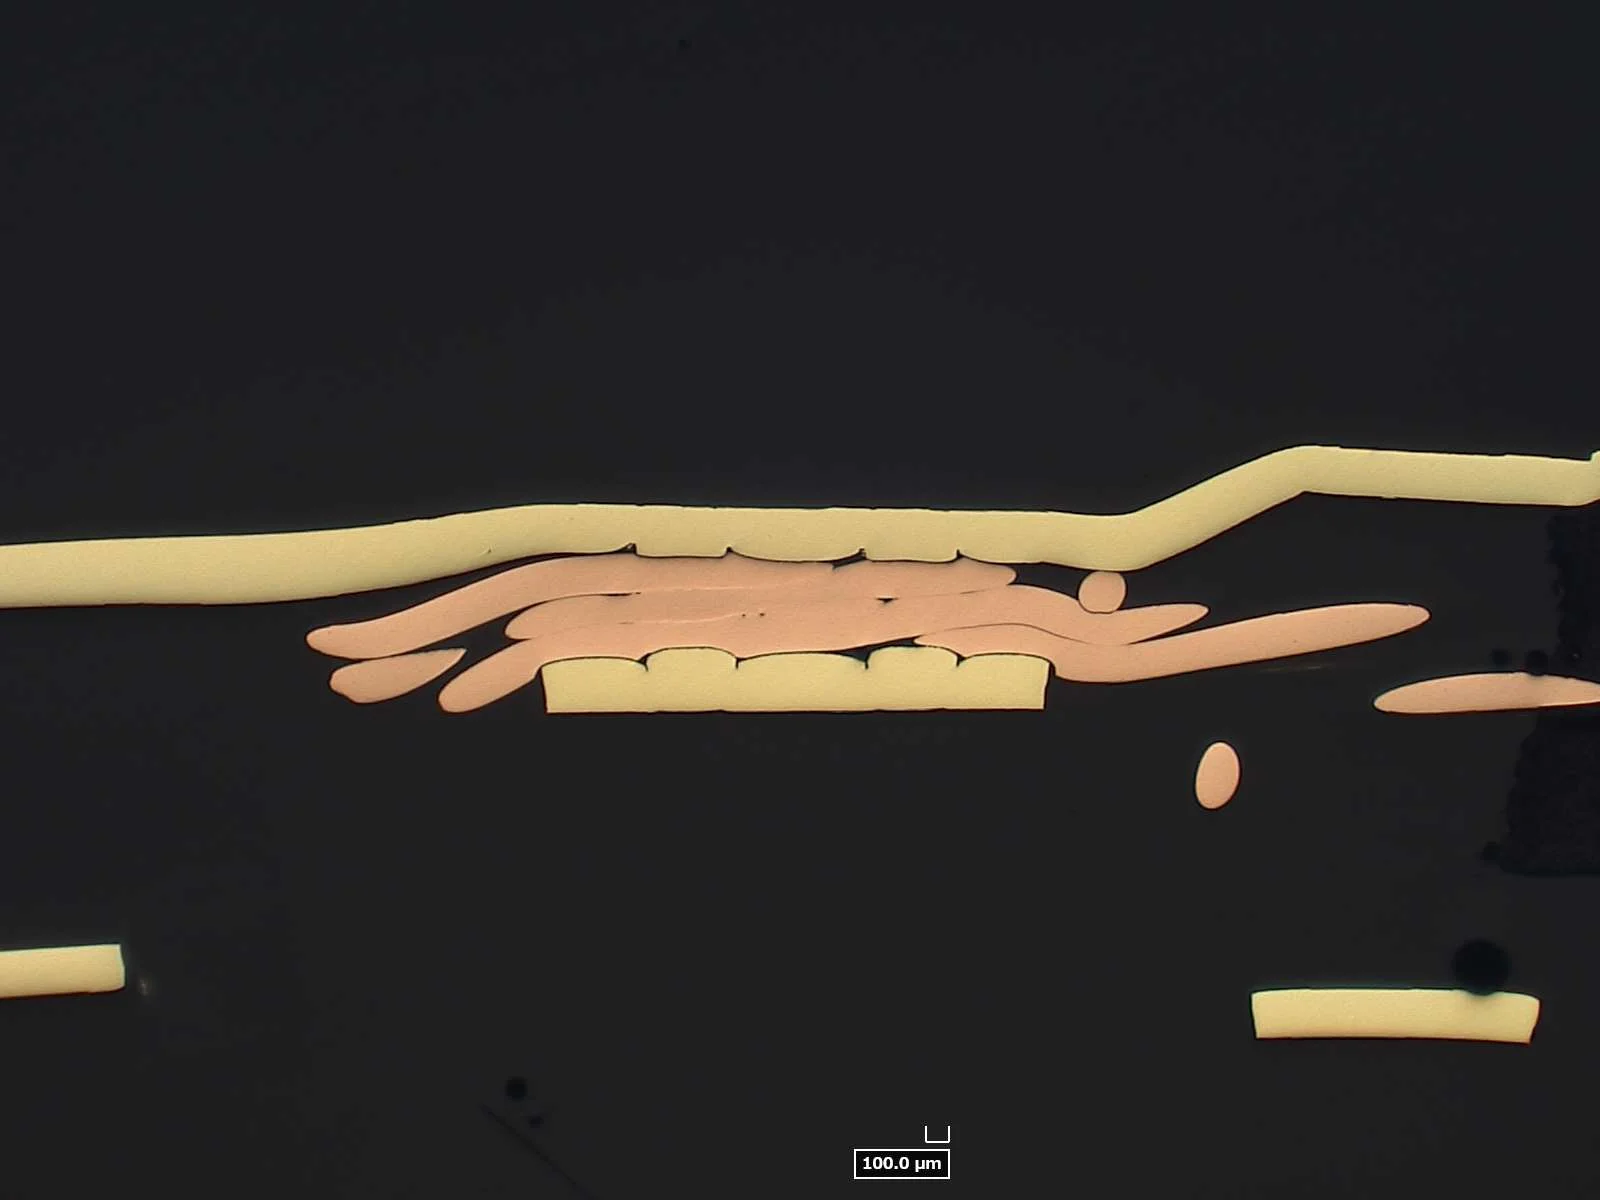
縦断面からセレーション・ベルマウスの状態を確認
電線の軸に沿った縦断面では、横断面では見えない項目を確認します。 ・セレーション部への電線の掛かり不足 ・セレーション形状の不良 ・ベルマウスの偏り セレーション(バレル内側の溝)に素線が掛かっているか、バレル端のベルマウスが偏りなく形成されているかを、縦断面から確認できます。下は縦断面の例で、バレル底のセレーションと端部のベルマウスが確認できます。
圧着率・巻き込み率・クリンプハイトなどの寸法を測定し報告
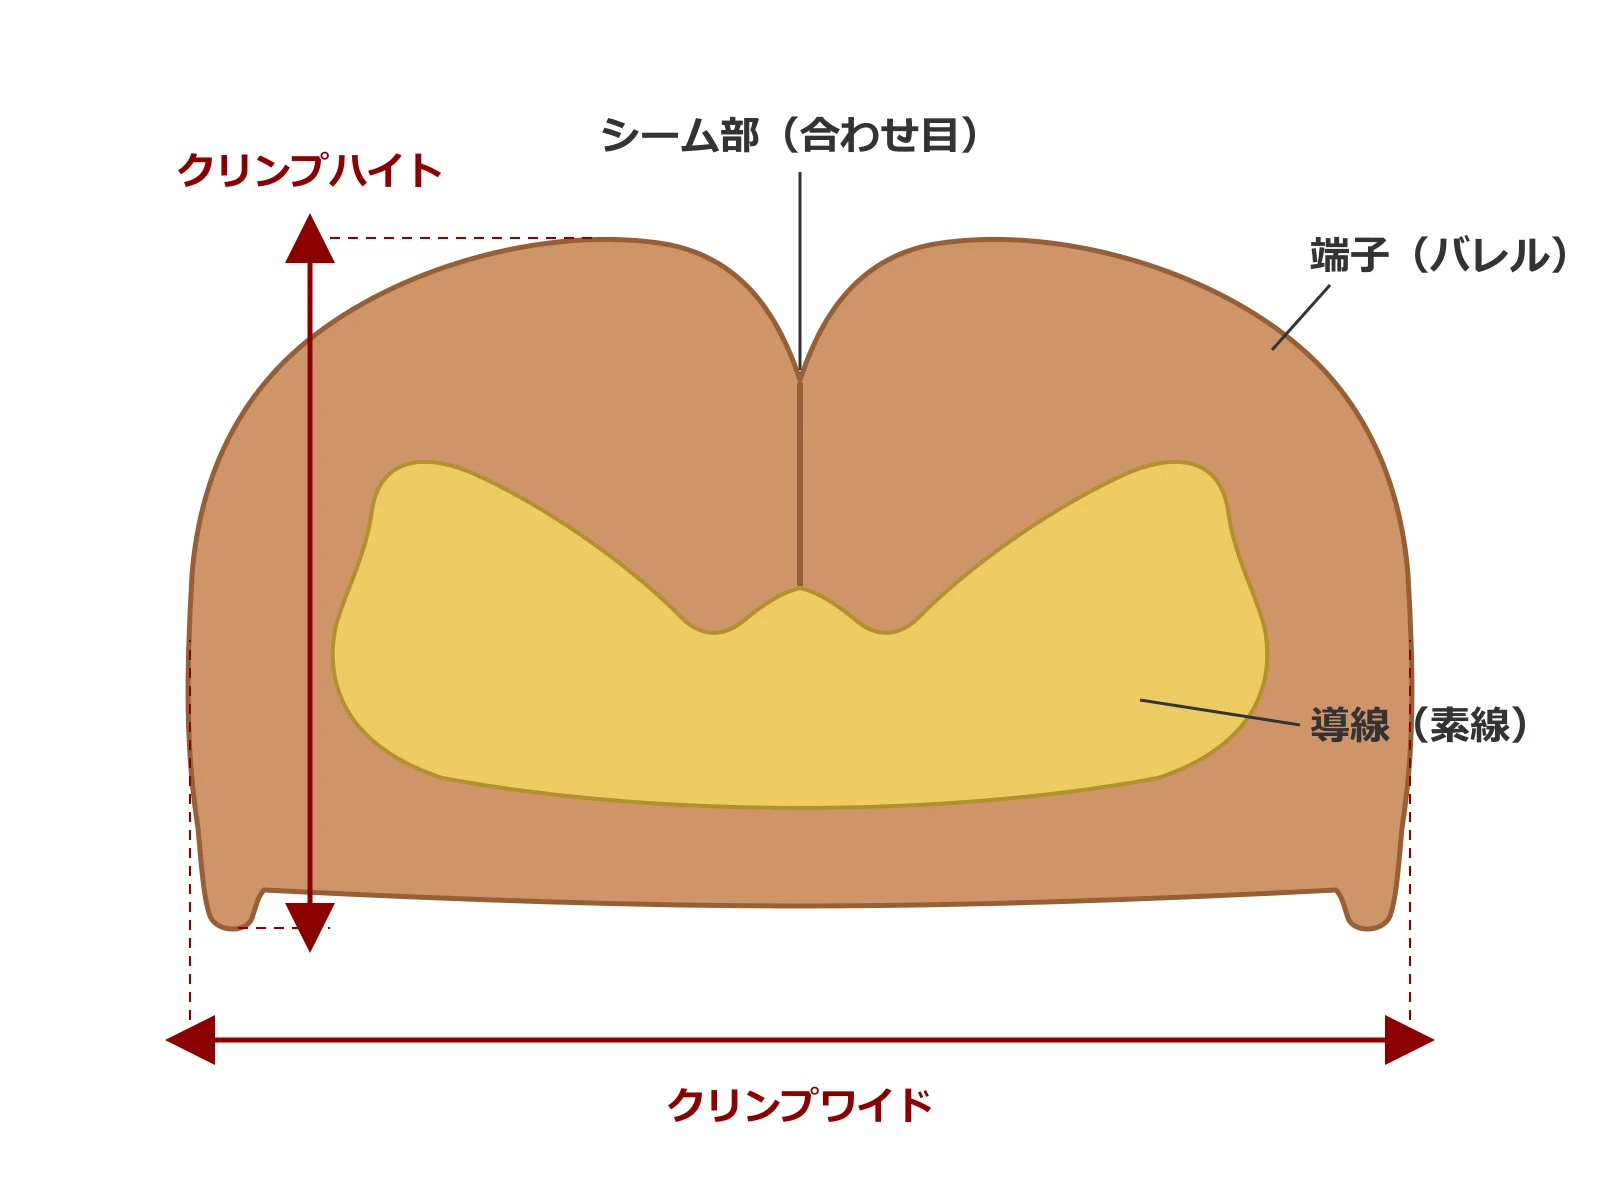
不良の有無の確認に加えて、断面からの数値評価にも対応します。 ・圧着率:圧着後の導線断面積 ÷ 圧着前の導線断面積 ・巻き込み率:バレルから開口部までの距離 ÷ 断面上の導線の高さ ・クリンプハイト(圧着高さ)/クリンプワイド(圧着幅) 測定した数値は断面写真とあわせて報告書で提出します。良否の判定基準はお客様の規格に応じて対応します。下は車載用ワイヤーハーネスなどで使われるオープンバレル端子の横断面の模式図で、各部の名称とクリンプハイト・クリンプワイドの位置を示しています。
引張試験・信頼性試験のデータ提供にも対応(提携会社と連携)
断面観察・寸法測定に加えて、提携会社と連携して圧着部の試験データをあわせてご提供した実績があります。 ・端子圧着強度(引張試験) ・低電圧抵抗測定 ・抵抗変動モニタ ・高温放置試験 ・サーマルショック試験 断面だけでは判断がつかない場合も、強度・電気特性・環境負荷後の変化までまとめて確認できます。必要な試験の組み合わせはご相談ください。